Ogni progetto di costruzione che si basa su elementi prefabbricati in calcestruzzo deve affrontare una domanda fondamentale in fase di acquisto: come si fa a sapere che i componenti che arrivano in cantiere si incastreranno insieme, si solleveranno in modo sicuro e dureranno per decenni? La risposta sta nel modo in cui questi elementi vengono progettati, prodotti e gestiti. Gli elementi prefabbricati in calcestruzzo sono componenti strutturali o architettonici fabbricati mediante colata di calcestruzzo in uno stampo riutilizzabile all'interno di una fabbrica, stagionandolo in condizioni controllate e quindi trasportandolo al sito per l'installazione. Questa guida spiega i principali tipi di elementi, il processo di produzione passo dopo passo, le tolleranze che controllano la qualità e la tecnologia delle casseforme magnetiche che è diventata uno standard di produttività nei moderni impianti di prefabbricazione.
Cosa definisce un elemento prefabbricato in calcestruzzo?
Un elemento prefabbricato in calcestruzzo è un componente strutturale o architettonico prodotto versando il calcestruzzo in uno stampo riutilizzabile all'interno di un ambiente di fabbrica, dove le condizioni di stagionatura sono controllate per verificarne la consistenza e lo sviluppo della resistenza. Lo stampo, solitamente in acciaio, definisce la geometria finale del prodotto. A differenza del calcestruzzo gettato in opera, che viene formato e stagionato nella sua posizione finale in cantiere, gli elementi prefabbricati vengono fabbricati lontano dalla loro posizione finale e trasportati lì una volta stagionati.
Tre caratteristiche separano il calcestruzzo prefabbricato dal calcestruzzo gettato in opera:
- Stagionatura controllata: la temperatura e l'umidità sono gestite in fabbrica, producendo una maggiore resistenza iniziale e meno difetti superficiali.
- Rinforzo standardizzato: le gabbie delle armature e i trefoli di precompressione sono posizionati con precisione, migliorando l'affidabilità e la consistenza strutturale.
- Tolleranze ripetibili: lo stesso stampo produce componenti identici su ordini di grandi dimensioni, semplificando l'assemblaggio in cantiere e riducendo il lavoro di spessoramento e regolazione.
Secondo il Istituto per la prefabbricazione/calcestruzzo precompresso (PCI) , l'ambiente controllato della produzione di prefabbricati elimina gran parte della variabilità legata alle condizioni meteorologiche che influisce sul lavoro di gettata in opera. Il getto in fabbrica consente inoltre di riutilizzare le casseforme più volte al giorno, il che rappresenta il principale vantaggio in termini di produttività dei prefabbricati rispetto alle tradizionali costruzioni in calcestruzzo. Il PCI ha pubblicato standard di progettazione e fabbricazione sin dagli anni ’50 e questi rimangono il quadro di riferimento per la maggior parte dei progetti di prefabbricazione nel Nord America.
Principali tipologie di elementi prefabbricati in calcestruzzo
La famiglia di prodotti prefabbricati è ampia, ma la maggior parte dei progetti di costruzione si basa su un insieme fondamentale di categorie di elementi standard. La tabella seguente riassume i tipi più comuni, il loro utilizzo tipico e la caratteristica di produzione che conta di più per ciascuno di essi.
| Tipo di elemento | Applicazione primaria | Intervallo di dimensioni tipico | Caratteristica di produzione |
|---|---|---|---|
| Travi e travi | Strutture per pavimenti e tetti per parcheggi, ponti ed edifici industriali | Luce da 6 a 30 m | Trefoli pretensionati per lunghe campate |
| Colonne | Supporto del carico verticale in edifici e stadi incorniciati | Altezza da 3 a 15 metri | Stampi in acciaio a sezione regolabile |
| Pannelli per pareti e facciate | Muri portanti, muri a taglio e facciate architettoniche | Fino a 12 metri di altezza | I pannelli sandwich integrano uno strato isolante |
| Lastre alveolari | Pavimenti e coperture di edifici residenziali, alberghieri e uffici | Luce da 2 a 18 m | Estruso su letti lunghi con vuoti continui |
| Scale e pianerottoli | Accesso e uscita in edifici commerciali e residenziali | Lunghezze di volo standard | Elevato requisito di finitura superficiale |
| Muri di sostegno | Ritenzione della terra per autostrade, scantinati e paesaggistica | Altezza da 1 a 8 metri | Sezioni in cemento armato o di massa |
| Strutture di utilità | tombini, volte, tubi, fosse settiche e canali sotterranei | Dimensioni personalizzate | Design delle miscele resistenti alla corrosione |
Come vengono prodotti gli elementi prefabbricati in calcestruzzo
La produzione dei prefabbricati segue una sequenza fissa in fabbrica. Ogni passaggio influisce sulla qualità finale dell'elemento, quindi la disciplina del processo è più importante che in qualsiasi altro metodo di fusione. Il ciclo di produzione standard in un impianto di prefabbricazione si presenta così:
- Preparazione dello stampo: lo stampo in acciaio viene pulito, controllato per eventuali distorsioni e rivestito con agente distaccante. La cassaforma magnetica viene posizionata sul pallet in acciaio per creare il contorno esterno dell'elemento.
- Posizionamento dei rinforzi: all'interno dello stampo vengono posizionate gabbie di armatura o trefoli di precompressione. Per gli elementi precompressi, i trefoli vengono tensionati alla forza specificata prima che inizi la gettata di calcestruzzo.
- Inserti incorporati: gli ancoraggi di sollevamento, le piastre di collegamento, i condotti e le strisce di smusso sono fissati nelle loro esatte posizioni. Questo passaggio determina se l'elemento può essere sollevato, trasportato e collegato in modo sicuro in seguito.
- Calcestruzzo: il calcestruzzo viene depositato con una benna o una pompa e compattato mediante vibratori interni o da tavolo. Il calcestruzzo autocompattante viene spesso utilizzato per stampi complessi con rinforzo denso.
- Stagionatura: la polimerizzazione a vapore a una temperatura compresa tra 50 e 70 gradi Celsius accelera l'idratazione e consente la sformatura entro 12-24 ore.
- Sformatura: le scatole magnetiche vengono spente, le casseforme vengono rimosse e l'elemento finito viene sollevato con una gru utilizzando gli ancoraggi incorporati.
- Finitura e stoccaggio: le superfici vengono rattoppate, i bordi vengono rettificati e gli elementi vengono immagazzinati su scaffalature appositamente costruite fino alla spedizione.
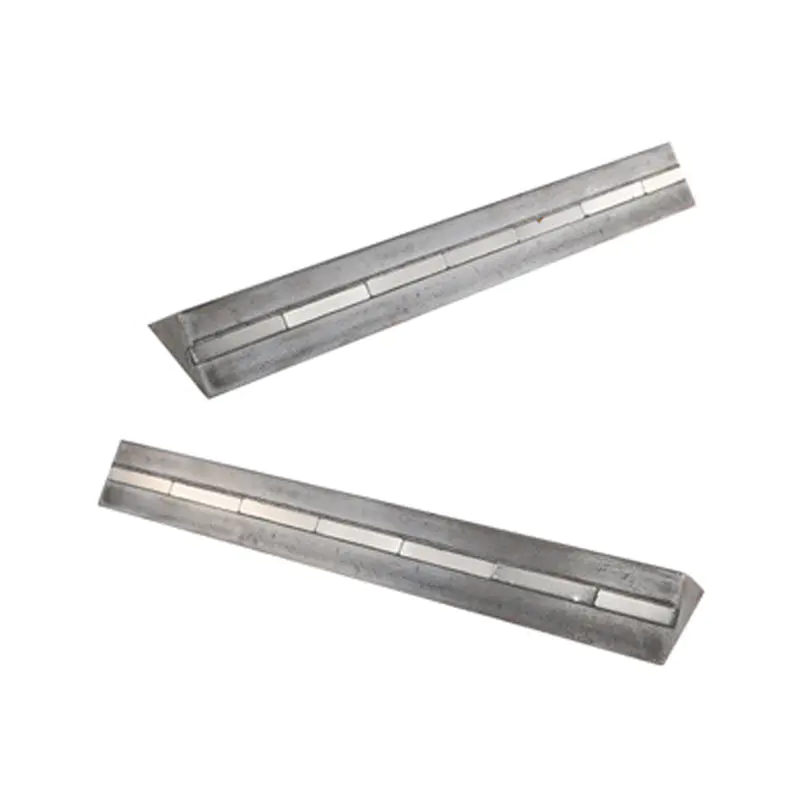
La fase di sformatura è quella in cui si guadagna o si perde la produttività in un impianto di prefabbricazione. Il tradizionale bloccaggio della cassaforma con bulloni o cunei richiede diversi minuti per posizione e richiede la perforazione di fori nel pallet in acciaio. Un sistema di casseratura magnetica si aggancia direttamente al pallet senza forature o saldature e si sblocca istantaneamente con un movimento della leva. Questo è il motivo per cui i magneti per casseforme sono diventati uno strumento standard per gli impianti di prefabbricazione che necessitano di modificare rapidamente le geometrie degli elementi in più cicli di produzione.
Tolleranze di produzione e controllo qualità
La gestione delle tolleranze è la differenza tra un impianto di prefabbricazione che garantisce un assemblaggio in cantiere regolare e uno che crea conflitti costanti durante la costruzione. La pratica europea nell’ambito del quadro comune EN 13369 per i prodotti in calcestruzzo fabbricati in fabbrica definisce classi di tolleranza standard ampiamente adottate dagli impianti di prefabbricazione. Di seguito sono riportati i valori tipici per la produzione normale.
| Parametro | Tolleranza tipica | Impatto sulla struttura finita |
|---|---|---|
| Dimensioni della sezione trasversale | /-5 mm | Influisce sull'adattamento strutturale, sul peso dell'elemento e sulla larghezza dei giunti |
| Lunghezza totale | /-10 mm | Determina se gli elementi si adattano tra colonne e supporti |
| Posizione degli ancoraggi di sollevamento | /-20 mm | Gli ancoraggi fuori posto causano angoli di sollevamento non sicuri e rilavorazioni |
| Copertura di rinforzo | 5 mm/-0 mm | Una copertura insufficiente provoca corrosione e macchie di ruggine sulla superficie |
| Planarità della superficie | 2 mm su 1 m | Influisce sui giunti dei pannelli, sull'allineamento delle pareti e sulla qualità della superficie visibile |
Un impianto affidabile registra queste misurazioni per ogni lotto di produzione e mantiene i registri disponibili per l'acquirente. Se un fornitore non è in grado di fornire dati sulla tolleranza quando richiesto, questo è un chiaro segnale di avvertimento. Lo stesso vale per i risultati dei test sui cubi di cemento e le registrazioni del posizionamento degli ancoraggi, che influiscono direttamente sulla sicurezza strutturale in cantiere.
Sistemi magnetici che accelerano la produzione di elementi prefabbricati
In un impianto di prefabbricazione, ogni minuto trascorso a fissare o aggiustare le casseforme è un minuto che non produce calcestruzzo. La tecnologia delle casseforme magnetiche risolve direttamente questo problema: un magnete di armatura blocca la cassaforma in acciaio su un pallet in acciaio con una forza di tenuta di centinaia di chilogrammi e lo rilascia con un semplice movimento della maniglia o della leva.
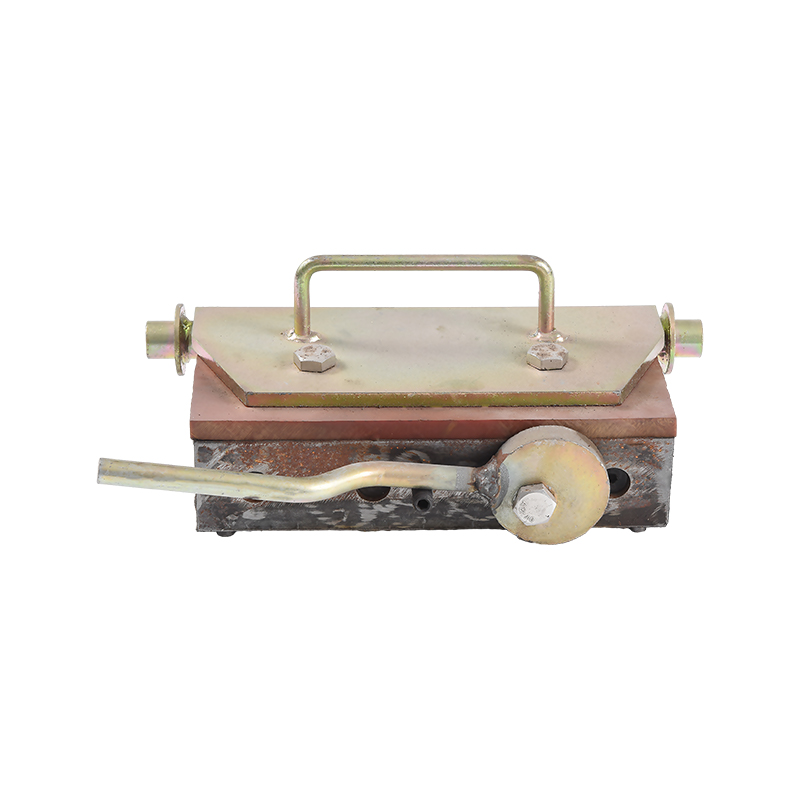
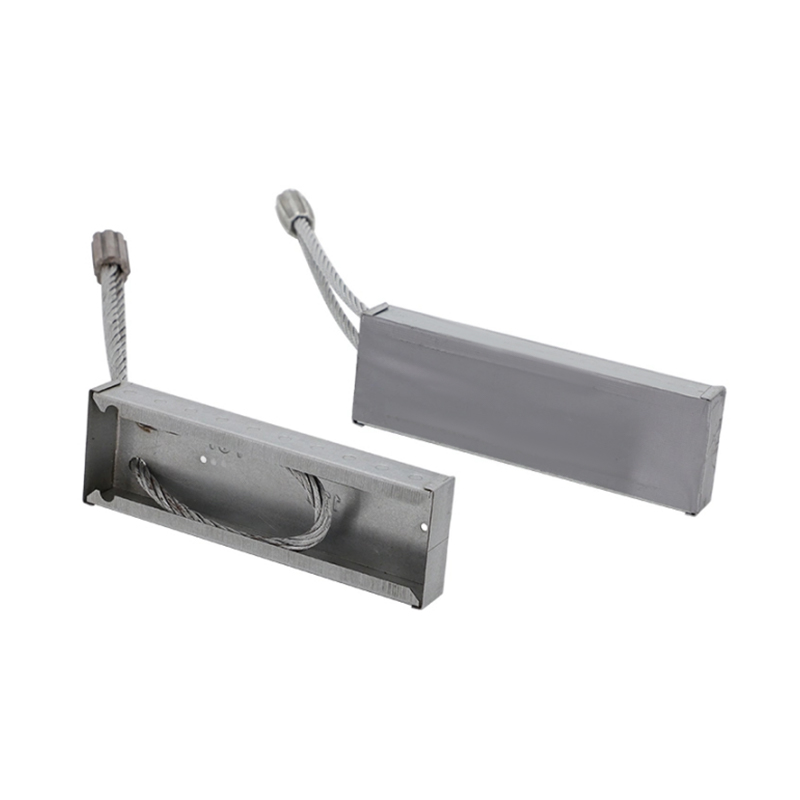
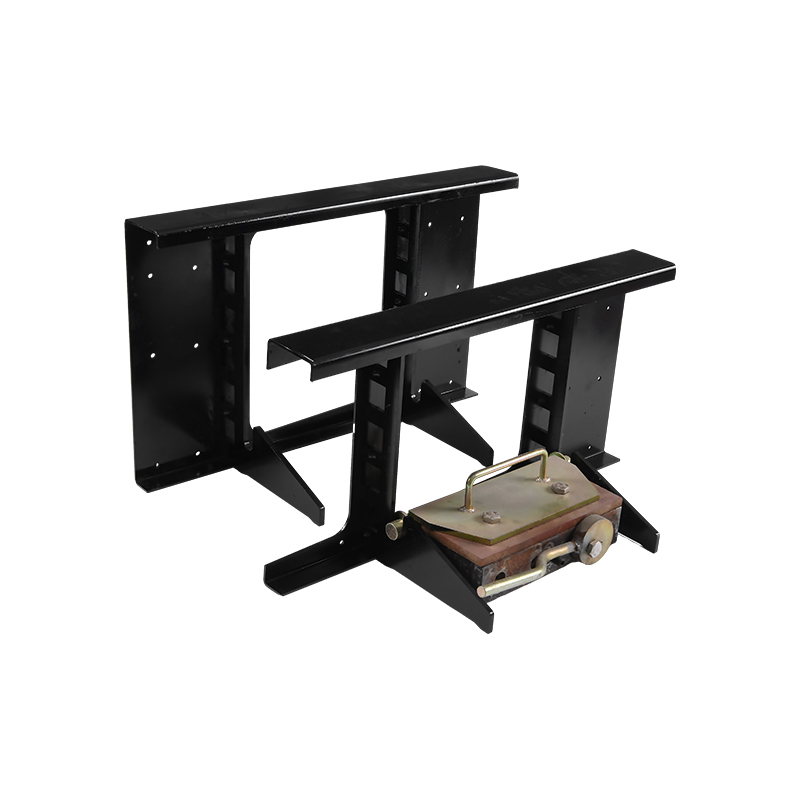 Magnete per casseforme con maniglia per la regolazione rapida della cassaforma Un morsetto magnetico riutilizzabile con maniglia collegata che blocca e rilascia la cassaforma in acciaio con un quarto di giro, riducendo significativamente i tempi di riposizionamento rispetto ai metodi fissati con bulloni negli impianti di prefabbricazione. Visualizza il prodotto →
Magneti per casseforme con maniglie sono molto utilizzati negli impianti di prefabbricazione perché un rapido quarto di giro blocca o sblocca il magnete. Rispetto alle casseforme fissate con bulloni, i magneti riducono notevolmente i tempi di allestimento. Ad esempio, il riposizionamento di una sagomatrice su un pallet per lastre lungo 12 m richiede a un operatore circa 30 secondi per magnete, contro 3-5 minuti per pinza per la stessa attività. In un turno con 20 passaggi di riposizionamento, questo può ridurre il lavoro della cassaforma di circa 2 o 3 ore e liberare lo stesso lavoratore per altre attività.
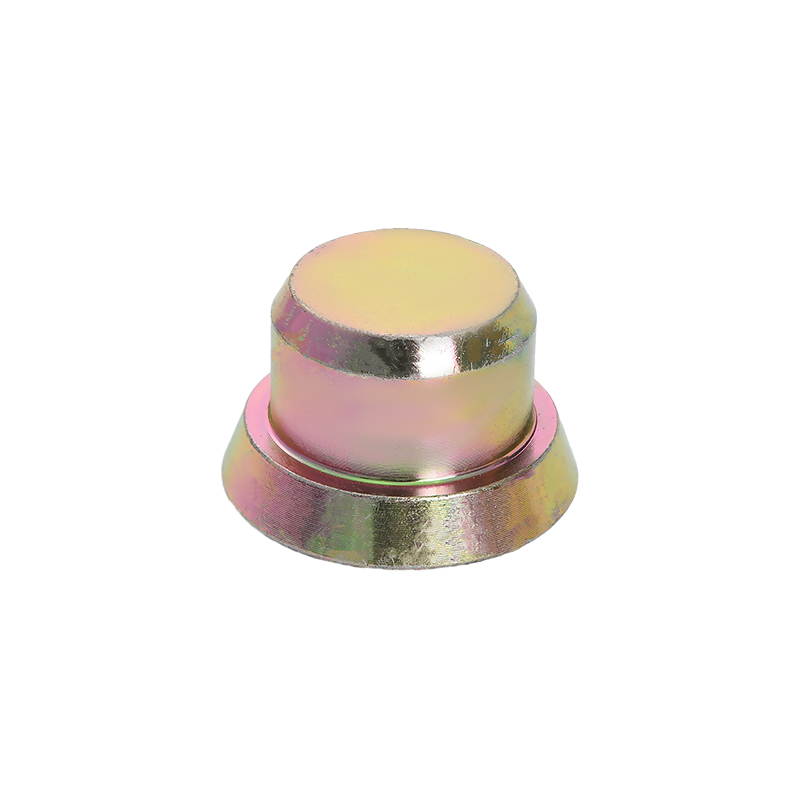
Inserisci i magneti mantenere le prese filettate, gli ancoraggi di sollevamento e altri incastri nella loro esatta posizione prima che il calcestruzzo venga versato. Senza il fissaggio magnetico, gli infissi si spostano durante le vibrazioni e la compattazione, il che porta a elementi rifiutati e costose correzioni del sito. Il magnete dell'inserto mantiene l'incasso a livello del pallet o della faccia della forma in modo che, dopo la sformatura, la presa si trovi esattamente dove richiesto dal disegno tecnico.
 Inserisci i magneti per un posizionamento preciso dell'inclusione Questi magneti mantengono saldamente le prese filettate e gli ancoraggi di sollevamento contro la superficie della cassaforma durante il getto del calcestruzzo, impedendone lo spostamento e garantendo che gli infissi rimangano allineati ai disegni tecnici. Visualizza il prodotto →
I vantaggi pratici dei sistemi magnetici nella produzione di elementi prefabbricati sono misurabili e coerenti in tutti gli stabilimenti:
- Nessuna perforazione, saldatura o rappezzatura sui pallet in acciaio, il che preserva la superficie del pallet e riduce i costi di manutenzione.
- Riutilizzabile in migliaia di colate, quindi il costo degli utensili per elemento diminuisce ad ogni ciclo di produzione.
- Posizionamento accurato dell'incasso, eliminando le rilavorazioni causate da invasature e ancoraggi spostati.
- Veloce da apprendere: un nuovo lavoratore può predisporre una geometria della cassaforma in poche ore invece che in giorni di formazione.
Per uno sguardo più attento su come i magneti dell'inserto mantengono la loro posizione durante le vibrazioni e perché questo è importante per la produzione di prefabbricati, vedere questo riepilogo tecnico: cos'è un magnete da inserto e il suo ruolo nella produzione di calcestruzzo prefabbricato .
Sollevamento e movimentazione di elementi prefabbricati in sicurezza
Il sollevamento è la fase a più alto rischio nel ciclo di vita degli elementi prefabbricati. Un elemento prefabbricato di peso compreso tra 2 e 30 tonnellate deve essere sollevato dallo stampo, spostato in un'area di stoccaggio, caricato su un rimorchio e successivamente montato in cantiere. Ognuno di questi sollevamenti dipende da ancoraggi di sollevamento incorporati selezionati in base al peso dell'elemento e alla geometria di sollevamento.
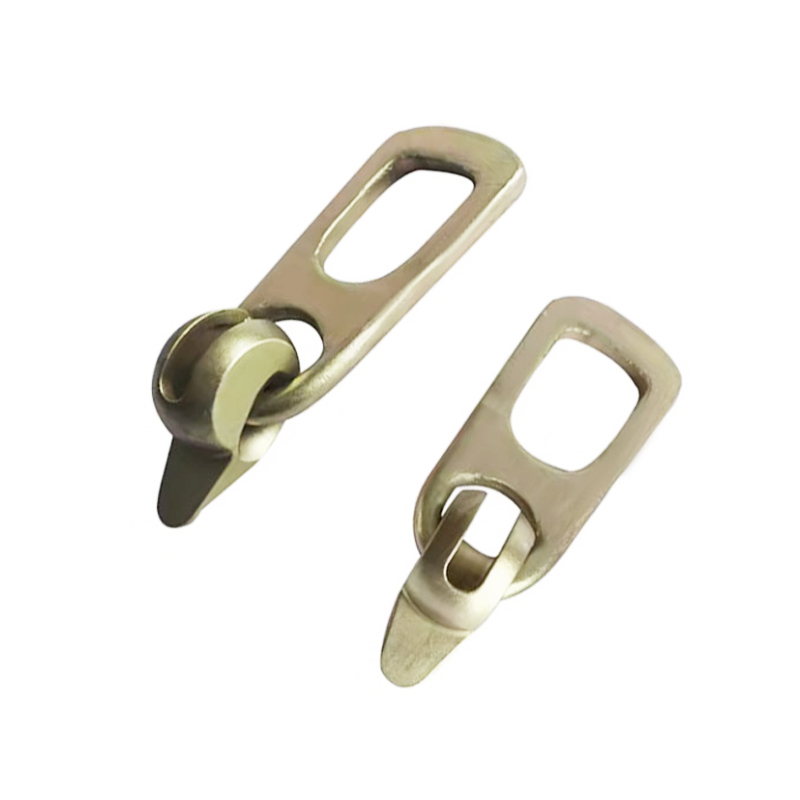
 Ancoraggio di montaggio per il sollevamento sicuro di elementi prefabbricati Un ancoraggio di sollevamento gettato in opera con elevata capacità di carico e resistenza alla corrosione, progettato per fissare e sollevare elementi prefabbricati in calcestruzzo, con opzioni a foro singolo e a due fori per pannelli di diverso peso. Visualizza il prodotto →
Ancore di costruzione vengono annegati nel calcestruzzo durante il getto e diventano il punto di collegamento per il sollevamento di frizioni e catene. I modelli più comuni sono gli ancoraggi diritti a foro singolo per elementi leggeri e gli ancoraggi a due fori che consentono il sollevamento in due punti di pannelli e travi più grandi. La capacità dell'ancora deve essere adattata al carico dinamico durante il sollevamento. Una pratica ampiamente utilizzata nel sollevamento di prefabbricati consiste nel dimensionare l'ancora in modo che il suo carico di lavoro sicuro sia almeno tre volte il peso dell'elemento statico, che copra le forze aggiuntive causate dall'inclinazione, dagli angoli di trazione e dall'accelerazione della gru.
Due fattori definiscono una configurazione di sollevamento sicura:
- Posizione dell'ancora: gli ancoraggi posizionati più vicino agli angoli degli elementi riducono le sollecitazioni di flessione durante il sollevamento. Una regola standard per il sollevamento a due punti posiziona i punti di ancoraggio a circa un quinto della lunghezza dell'elemento da ciascuna estremità.
- Angolo di sollevamento: l'angolo tra le catene di sollevamento e la superficie dell'elemento deve rimanere entro un intervallo compreso tra 30 e 60 gradi. Angoli di sollevamento piatti inferiori a 30 gradi moltiplicano la forza orizzontale sull'ancoraggio e aumentano il rischio di crepe nel calcestruzzo attorno alla zona di ancoraggio.
L'utilizzo di frizioni di sollevamento abbinate in fabbrica che si adattano al profilo dell'ancoraggio e la formazione dei lavoratori per ispezionare gli ancoraggi per eventuali danni prima di ogni sollevamento sono pratiche non negoziabili in un impianto di prefabbricazione ben gestito. L'usura dell'ancora e della frizione deve essere registrata e i componenti ritirati devono essere sostituiti immediatamente.
Come scegliere un fornitore affidabile di elementi prefabbricati
Sia che stiate acquistando elementi prefabbricati per un complesso residenziale o specificando componenti per un impianto industriale, la valutazione del fornitore dovrebbe seguire una lista di controllo strutturata piuttosto che confrontare solo il prezzo per metro cubo. Il costo a lungo termine di un fornitore scadente si manifesta nei ritardi sul sito, negli elementi rifiutati e nelle rilavorazioni, non nella fattura.
- Capacità produttiva e attrezzature: chiedere informazioni sulla lunghezza del letto, sull'inventario degli stampi, sul numero di linee di colata e sulla produzione giornaliera. Un impianto con letti a linea lunga può gestire la produzione continua di lastre in modo più efficiente rispetto a uno limitato a stampi singoli corti.
- Sistema di ancoraggio e sollevamento: confermare che l'impianto utilizzi ancoraggi di sollevamento standard e inserire magneti adatti al sistema di connessione in loco. Sistemi di inclusione non corrispondenti causano costosi ritardi durante la costruzione.
- Record di qualità: richiedere i dati sulle tolleranze dei lotti di produzione recenti, inclusi i risultati dei test sui cubi di cemento e i registri di posizionamento degli ancoraggi. Uno stabilimento che non può produrre questi documenti su richiesta rappresenta un serio rischio di approvvigionamento.
- Flessibilità dello stampo: un fornitore che utilizza casseforme magnetiche può modificare rapidamente la geometria degli elementi, riducendo i tempi di consegna per le dimensioni personalizzate e rendendo le revisioni del progetto meno dolorose.
- Trasporto e consegna: controllare la distanza dall'impianto al sito, la lunghezza massima degli elementi che i rimorchi possono trasportare e se il fornitore coordina i programmi di consegna con la squadra di montaggio per ridurre al minimo i tempi di inattività della gru.
Per i gestori di impianti che valutano se aggiornare la loro attuale configurazione di casseforme, la gamma di prodotti del fornitore di utensili magnetici è importante tanto quanto la capacità del fornitore di prefabbricati. Un produttore che comprende sia il processo di prefabbricazione che l'applicazione dei magneti ti farà risparmiare tempo nella risoluzione dei problemi e ridurrà le interruzioni della produzione. Puoi rivedere la linea completa di prodotti magnetici su la pagina principale del prodotto del produttore .
Fattori di costo che determinano il prezzo finale degli elementi prefabbricati
Il prezzo degli elementi prefabbricati non è un numero unico. Il prezzo unitario finale dipende dalla complessità dell'elemento, dall'ammortamento dello stampo, dalla dimensione del lotto e dalla logistica. Comprendere questi fattori di costo aiuta gli acquirenti a negoziare prezzi migliori ed evitare costose sorprese. La tabella seguente raggruppa i principali fattori di costo e spiega come ciascuno di essi influisce sul preventivo finale.
| Fattore di costo | Impatto sul prezzo | Strategia di riduzione dei costi |
|---|---|---|
| Costo dello stampo | Alto per geometria personalizzata; basso per elementi standardizzati | Standardizza le dimensioni e riutilizza gli stampi in tutti i progetti |
| Dimensione del lotto | Gli ordini più grandi diluiscono i costi di installazione per elemento | Combina ordini più piccoli in cicli di produzione ripetuti |
| Incassi e ancoraggi di sollevamento | Aggiunge il costo del materiale e la manodopera di posizionamento | Utilizza intervalli di ancoraggio standard e posizionamento magnetico per ridurre la manodopera |
| Precompressione | Aggiunge costi di trefolo e tensionamento ma riduce il volume del calcestruzzo | Ottimizza la disposizione dei trefoli per ridurre il peso proprio dell'elemento |
| Curare l'energia | La polimerizzazione a vapore consuma energia in modo proporzionale alla durata del ciclo | Utilizzare efficienti sistemi di isolamento e recupero del calore |
| Distanza di trasporto | Gli elementi pesanti costano molto di più oltre i 100 km | Selezionare una pianta entro una distanza economica di trasporto dal sito |
Domande frequenti sugli elementi prefabbricati in calcestruzzo
Qual è la differenza tra calcestruzzo prefabbricato e precompresso?
Con calcestruzzo prefabbricato si intende che l'elemento viene gettato lontano dalla sua posizione finale, solitamente in una fabbrica. Calcestruzzo precompresso significa che l'elemento è posto sotto compressione con trefoli di acciaio tensionati prima che vengano applicati i carichi di servizio. I due approcci sono spesso combinati: molti elementi prefabbricati, soprattutto travi e solai alveolari, vengono anche precompressi per aumentare la capacità di carico e ridurre la fessurazione.
Quanto dura un elemento prefabbricato in calcestruzzo?
Il calcestruzzo colato in fabbrica con un adeguato mix design e un'adeguata copertura di rinforzo raggiunge abitualmente durate di servizio comprese tra 50 e 100 anni. La durabilità effettiva è determinata dal rapporto acqua/cemento, dal tipo di cemento, dal copriferro rispetto all'armatura e dal regime di stagionatura, non dal fatto stesso della prefabbricazione. Gli elementi prefabbricati utilizzati in ambienti aggressivi come le strutture marine richiedono misure protettive aggiuntive e sono generalmente progettati con specifiche di miscelazione più conservatrici.
Qual è la lunghezza massima di un elemento prefabbricato in calcestruzzo?
Le restrizioni ai trasporti di solito fissano il limite pratico piuttosto che la capacità di produzione. Un tipico rimorchio può trasportare elementi prefabbricati lunghi fino a 13-15 m. Con autorizzazioni speciali in alcune regioni è possibile spostare elementi più lunghi fino a 20 m. Per le travi dei ponti che superano i limiti di trasporto, gli elementi prefabbricati vengono realizzati in conci e uniti in cantiere mediante post-tensione.
Gli elementi prefabbricati in calcestruzzo possono essere tagliati o modificati in cantiere?
Il taglio di un elemento prefabbricato in cantiere è generalmente sconsigliato perché recide i trefoli di precompressione o l'armatura e rimuove la copertura protettiva in calcestruzzo. Se è necessaria una modifica, l'elemento deve essere riprogettato da un ingegnere oppure il fornitore deve produrre dallo stampo un elemento su misura con la geometria corretta. Il taglio sul campo modifica il comportamento strutturale dell’elemento in modi difficili da convalidare.
Come vengono collegati tra loro gli elementi prefabbricati in calcestruzzo?
Le connessioni più comuni sono le staffe bullonate con bicchieri gettati in fusione, piastre saldate annegate negli elementi e connessioni con manicotto iniettato per elementi verticali. Le prese filettate fuse in fusione, posizionate con magneti inseriti, sono la base delle connessioni bullonate utilizzate nella maggior parte delle strutture prefabbricate in calcestruzzo. La progettazione della connessione dovrebbe sempre seguire le specifiche dell'ingegnere, poiché il percorso del carico dipende dalla configurazione del giunto.
I magneti per casseforme funzionano con tutti i pallet in acciaio?
I magneti per otturatori richiedono una superficie piana in acciaio ferromagnetico per sviluppare la loro forza di tenuta nominale. Per le applicazioni con casseforme magnetiche è tipico uno spessore del pallet di almeno 8 - 10 mm. I pallet con forte ruggine, vernice spessa o contaminazione superficiale riducono la presa magnetica, quindi è necessario mantenere le condizioni della superficie del pallet. Quando il pallet è pulito e il magnete è valutato correttamente, la forza di tenuta è prevedibile e costante.
Gli elementi prefabbricati in calcestruzzo rimarranno una parte fondamentale dell’edilizia moderna perché forniscono ciò che il calcestruzzo gettato in loco non può: qualità costante, tempi prevedibili e uso efficiente di materiali e manodopera. La lezione pratica di questa guida è che il successo con la prefabbricazione dipende meno dal calcestruzzo stesso e più dai dettagli che lo circondano, tra cui la configurazione dello stampo, la precisione dell'incasso, la selezione degli ancoraggi di sollevamento e il flusso di lavoro della cassaforma. I sistemi magnetici affrontano direttamente tutti questi dettagli, motivo per cui sono passati dall'essere un accessorio opzionale a un requisito standard negli impianti produttivi di prefabbricazione.
Quando confronti i fornitori, guarda oltre il prezzo al metro cubo. Richiedi i registri delle tolleranze, ispeziona la procedura di configurazione dello stampo e conferma che i sistemi di sollevamento e incorporamento corrispondono alla tua strategia di connessione al sito. È qui che risiede la vera differenza di costo e qualità.